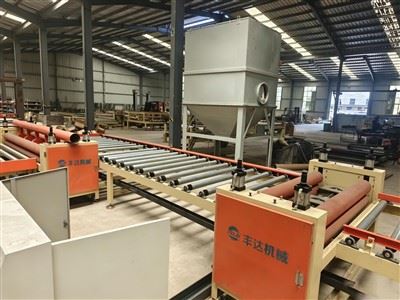
For produsenter av byggematerialer, takgitterfabrikker og entreprenører for tørrforing, oppgradering til enhelautomatisk produksjonslinje for T-netter et sentralt skritt mot å skalere produksjon og fange avanserte kommersielle prosjekter. Men å søke etter "T-bar maskinprodusenter" på nettet gir ofte svært ulike fabrikktilbud, og etterlater kjøpere forvirret over de underliggende tekniske forskjellene.
I den globale metallformingssektoren resulterer kjøp av det billigste utstyret ofte i kontinuerlig nedetid, inkonsekvent profilretthet og ødelagte stålbelegg. For å sikre en svært lønnsom maskininvestering, må innkjøpsledere evaluere de strukturelle og elektroniske kjernekomponentene som dikterer en linjes langsiktige avkastning og produktnøyaktighet.

1. Evaluer akseldiametre og sengstivhet
Grunnlaget for enhver rulleformingsmaskin ligger i dens strukturelle stivhet. T-gitterprofilen (spesielt Main Tee og Cross Tee) krever en kombinasjon av tette flertrinns bend og tolags metallsøm.
Bransjestandarden:Premium industrielle linjer brukersolide stålskaft med en diameter på Φ 50 mm–60 mm(eller enda større for høyfast stål). Disse akslene er presisjonsdreid via CNC-dreiebenker, høyfrekvent bråkjølt og herdet for å tåle massive formingstrykk.
Hvorfor det betyr noe:Aksler under Φ 45 mm eller laget av lavkvalitets konstruksjonsstål vil bøye seg litt under kontinuerlig tung belastning. Denne mikroskopiske avbøyningen fører til vridning, slingring eller "bananbøyninger" i det endelige T-barproduktet, noe som gjør dem ubrukelige for undertaksgitter som krever absolutt retthet.
2. Inspiser valsemetallurgi og beleggbeskyttelse
T-gitterprofiler er vanligvis valset av forhåndsmalt stål (for synlig bunnkappe) og varmgalvanisert stål (for konstruksjonskroppsmatrisen).
Materialvalg:Eksklusive maskinbyggere skjærer formvalser ut av premiumCr12MoV eller GCr15 lagerstål, etterfulgt av vakuumvarmebehandling for å oppnå en hardhet på HRC 58-62.
Overflatebeskyttelse:Rulleflatene skal være omhyggelig polert eller hardforkrommet. Uten dette vil friksjonen som genereres under høyhastighetsrulling ripe opp, skrape eller delaminere det ferdigmalte hvite belegget på T-gitterets dekselstrimmel, noe som fører til høye skrotrater og kundeavvisninger.
3. Prioriter Servo Tracking over Stop-and-Punch-systemer
Produksjonshastigheten og låsenøyaktigheten til en T-stang avhenger helt av dens stanse- og skjærearkitektur.
Høyhastighets servoflygende systemer:En topplinje integrerer en automatiserthydraulisk sporing av servostempel og flygende skjærsystem. Dette gjør det mulig for linen å stanse brannutvidelsesavlastningsspor, sammenlåsende skjøter og utføre det endelige kuttetmens stålbåndet beveger seg kontinuerlig med 30-35 meter per minutt.
Stopp og slå fallgruver:Lavere maskineri er avhengig av et "stopp-og-punch"-system, der linjen må stoppe matingsprosessen for hvert enkelt slag og kutt. Dette reduserer ikke bare ytelsen med 60 %, men legger også intens mekanisk belastning på de elektriske motorene, noe som fører til høye energiregninger og hyppige driftsfeil.
4. Krev mikrotoleranse for sammenlåsende ledd
Nedhengte gittertak er avhengige av en verktøyfri, klikklåsinstallasjon. Når en hoved-T- og en tverr-T-stykke klikker sammen, må klaringen være mikronøyaktig for å eliminere hull og strukturell forskyvning.
Den automatiserte stanseformen må ha førsteklasses wolframkarbid eller SKD11 legeringsverktøy for å oppnålåsende sportoleranser innenfor ±0,1 mm.
Under din fabrikkgodkjenningstest (FAT), be alltid om en kontinuerlig testkjøring for å sjekke om profilene som er klikket sammen er helt i flukt og strukturelt solide under belastning.
5. Smart PLS-infrastruktur og global komponenttilgjengelighet
Investering i spesialisert utstyr krever et pålitelig elektronisk støtteøkosystem.
Sørg for at den automatiserte linjens sentrale hjerne bruker internasjonalt anerkjente merker somSiemens, Mitsubishi eller Delta PLC-systemersammenkoblet med et flerspråklig bruker-HMI-berøringsskjermgrensesnitt.
Sourcing linjer utstyrt med generiske eller proprietære lokale elektroniske komponenter gjør lokal feilsøking nesten umulig hvis en omformer eller relé ikke fungerer. Globalt støttede komponentsystemer garanterer at dine lokale teknikere kan skaffe reservedeler eller få tilgang til eksterne Ethernet-diagnoseoppdateringer uten problemer.

Mens enhelautomatisk produksjonslinje for T-nettmed solide Φ 50 mm-60 mm aksler, Cr12MoV-ruller og servoflygende sporing krever et høyere innledende kapitalutlegg, er totalkostnaden for eierskap (TCO) eksponentielt lavere. Den opererer med et skjelettmannskap på bare 1-2 operatører, holder skrapmetallrater under 0,5 %, og produserer kodekompatible, førsteklasses T-stenger som gir topp dollar i internasjonale byggemarkeder.