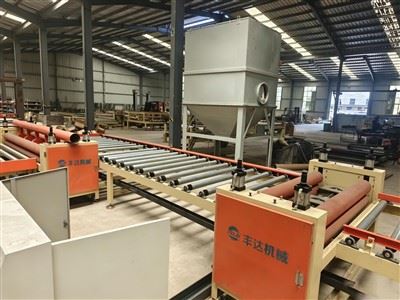
I moderne kommersiell arkitektur har takdesign utviklet seg fra grunnleggende rominnkapsling til et multifunksjonelt system som balanserer estetikk, brannsikkerhet og akustisk komfort.Blant ulike materialer,Gipsplaterfliser(spesielt akustiske perforerte paneler) har dukket opp som en førsteklasses løsning for skoler, flyplasser, hoteller og åpne kontorer.
For internasjonale byggematerialeprodusenter, investere i en høyeffektivMaskin for å lage fliser av gipsplaterer den ultimate nøkkelen til å utvide produktporteføljer og fange opp kommersielle prosjekter med høy margin. Denne veiledningen bryter ned kjerneteknologien, produksjonsfasene og kritiske kjøpsfaktorer for denne industrielle linjen.

Forstå maskinen for å lage gipsplater
En profesjonell karakterMaskin for å lage fliser av gipsplaterer en helautomatisert produksjonslinje designet for å reprosessere standard gipsplater (gipsplater) til førsteklasses takplater i standardstørrelse (som 600x600 mm eller 1200x600 mm).
Avhengig av målrettede markedskrav, kan disse maskinene konfigureres for to vanlige produkttyper:
Standard laminerte fliser: Rengjøring, liming, PVC/aluminiumsfolielaminering og saging.
Akustiske perforerte fliser: Høyhastighets stansing/perforering, skjæring og bakside med akustisk non-woven fleece. (Dette representerer den høyeste markedsverdien).
Detaljert produksjonsarbeidsflyt av perforerte akustiske gipsfliser
For å oppnå de strenge toleransene som kreves for sømløs nettinstallasjon, utfører en helautomatisk produksjonslinje følgende synkroniserte stadier:
Automatisk brettmating og justering
Kraftige hydrauliske løftebord og vakuumsuger portaler laster automatisk rå gipsplater i full størrelse på transportbåndet. Presisjonsstyrende spor justerer brettet perfekt for å sikre feilfri geometrisk symmetri under påfølgende stansing.
Høyhastighets mekanisk stansing (kjernefasen)
Brettet går inn i en kraftig hydraulisk eller mekanisk stansepressstasjon. Ved å bruke spesialkonstruerte CNC pin-matrise-matriser, slår maskinen tusenvis av rene hull umiddelbart.
Populære mønstre: Runde hull (f.eks. ø6mm, ø8mm, ø12mm), firkantede hull (10x10mm), eller uregelmessige mikroperforeringer.
Støvavsug og overflateskuring
Å stanse gips genererer enorme mengder kjernestøv. Høyvolums industrielle vakuumsystemer er integrert direkte rundt dyseområdet, kombinert med roterende børstevalser nedstrøms, for å etterlate brettflatene helt uberørte.
Akustisk fleece laminering
Platen snudd eller overført til limestasjonen, hvor en presis film av flammehemmende lim påføres baksiden. En rull medLydabsorberende non-woven fleece (akustisk filt)blir deretter automatisk rullet ut og termisk laminert over den perforerte seksjonen. Denne baksiden forhindrer at støv faller ut samtidig som panelets støyreduksjonskoeffisient (NRC) maksimeres.
Multi-Blade Cross & Longitudinal Saging
Det ferdigbehandlede store arket går inn i en kraftig skjæremaskin med flere spindler. Høyhastighets diamant-/wolframkarbidblader skjærer arket langs både X- og Y-akser i standard flisdimensjoner, som f.eks.595×595 mm, 600×600 mm eller 603×603 mm.
Presisjonskantprofilering og taping
Skivede kanter avfases, firkantet kuttes eller pakkes inn med selvklebende beskyttende tape for å forsegle den rå gipskjernen, og forhindre strukturell frynsing eller støvlekkasje under logistikk.
Teknisk øyeblikksbilde: Nøkkelmaskinparametere
| Ytelsesfunksjon | Industriell produksjonsstandarder |
|---|---|
| Kompatibelt råmateriale | Standard gipsplater (tykkelse: 8,0 mm – 15,0 mm) |
| Standard utgangsstørrelser for fliser | 595x595mm / 600x600mm / 603x603mm / 1200x600mm |
| Slaghastighet | 30 – 60 slag per minutt (avhengig av mønsterkompleksitet) |
| Støyreduksjonskoeffisient (NRC) | Oppnår0.55 – 0.80(Forbedret med akustisk fleece-bakside) |
| Automatiseringsarkitektur | Sentral Siemens/Mitsubishi PLS-styring med frekvensomformere |
Viktige tekniske aspekter for Smart Sourcing
Når de vurderer globale maskinprodusenter for en flisserie av gipsplater, ser veterankjøpere av fabrikker lenger enn råpriser for å fokusere på teknisk integritet:
Die Engineering and Punching Cleanliness: Lavkvalitets stansepresser river i stykker papirforingene på gipsplaten, noe som resulterer i uklare, grove hullkanter som ser forferdelige ut etter maling. Maskiner på toppnivå har matrisematriser med mikroklareringstoleranser for å sikre skarpe, sylskarpe hull.
Spenningskontroll for akustisk fleece: The non-woven fleece must be applied under precise, automated tension. Over-stretching causes the tile to bow/warp after cutting, while under-stretching leads to sagging fleece that blocks the perforations.
Støvreduserende systemer: Gipsstøv er svært slitende og farlig for mekaniske lagre. En overlegen linje må ha et fullstendig forseglet kabinett med flerpunkts pneumatiske støvoppsamlingsmanifolder.
Fang fremtiden til kommersielle tak
Ved å oppgradere produksjonsøkosystemet ditt med en automatisert maskin for å lage gipsplater til fliser, kan du svinge fra grunnleggende byggevarer med lav margin til høyverdige arkitektoniske akustiske systemer, sterkt favorisert av offentlige og kommersielle prosjekter globalt.