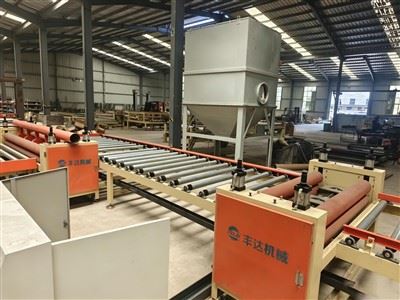
Hvis du driver et anlegg som produserer PVC-laminerte gipsplater eller takplater, vet du allerede at selv en nedgang på 5 % i produksjonseffektivitet kan føre til tapte bestillinger, forsinkede leveranser og pressede fortjenestemarginer. Som leverandør av PVC-laminerte gipsplater har jeg brukt det siste tiåret på å gå produksjonsgulv med anleggsledere over hele Nord-Amerika, Sørøst-Asia og Midtøsten, og sett dem feilsøke langsomme sykluser, uplanlagt nedetid og inkonsekvent produksjon som skjærer inn i bunnlinjen deres. Dette handler ikke bare om å kjøre en maskin raskere - det handler om å justere alle deler av produksjonslinjen, fra råvarehåndtering til sluttpakking, så hvert sekund av skiftet teller. La oss bryte ned de handlingsrettede, datastøttede strategiene vi har sett gir reelle resultater, skreddersydd spesifikt for PVC-laminerte gipsplater.
Først, la oss starte med grunnlaget: selve maskineriet ditt. Mange fabrikker antar at å kjøpe en ny maskin er den eneste løsningen for treg produksjon, men sannheten er at selv godt vedlikeholdt utstyr kan fungere langt under den utformede kapasiteten hvis det ikke er riktig konfigurert for din spesifikke produktmiks. For eksempel jobbet jeg nylig med en mellomstor takplateprodusent i Texas som kjørte et generisk PVC-laminert gipstakplateproduksjonsutstyr som ble bygget for 12 mm plater, men de produserte en blanding av 9 mm og 15 mm fliser for forskjellige kunder. Fordi maskinens rulleformings- og lamineringsinnstillinger var faste for 12 mm-standarden, måtte linjen pause i 20 minutter hver gang de byttet til en annen tykkelse, noe som kostet dem over 2 timer tapt produksjon per dag. Vi samarbeidet med dem for å justere maskinens modulære innstillinger og legge til hurtigskiftende rullestasjoner, kutte overgangstiden med 85 % og øke deres daglige produksjon med 18 % i løpet av en uke. Hvis du er på markedet for utstyr skreddersydd for takspesifikke kjøringer, bør du sjekke ut vårt utvalg av løsninger, inkludert Ceiling PVC Laminated Gips Tile Machinery, som er forhåndskonfigurert for raske tykkelsesbytter og presisjonslaminering som eliminerer materialavfall under omstillinger. For fullskala, døgnkontinuerlig produksjon, tilbyr vår helautomatiske PVC-gipstakflisserie enda større effektivitet, med integrerte sensorer som justerer innstillingene i sanntid når produktspesifikasjonene endres.
Deretter er råvarehåndtering en ofte oversett flaskehals som ikke får nok oppmerksomhet. PVC-laminerte gipsplater er avhengige av konsistente råvarer av høy kvalitet - gipsgips, papirforing og PVC-film - for å løpe jevnt, og selv en liten inkonsekvens her kan stoppe linjen din til å stoppe opp. Jeg har sett for mange planter lagre gipspuss i uventilerte varehus, hvor fuktighetsnivået svinger fra 1,2 % til 2,5 % på en enkelt dag, noe som tvinger linjen til å bremse fordi gipsen stivner for fort eller for sakte, noe som fører til ujevne plater som blir avvist på lamineringsstadiet. Løsningen her er todelt: For det første, test hver batch med råvarer før de kommer inn i produksjonslinjen, og for det andre, lagre dem i kontrollerte omgivelser som holder fuktighetsnivåer mellom 40 % og 50 % og temperatur på 20–25 grader. For PVC-film gjør mange produsenter den feilen å kjøpe ruller som er for smale for linjen deres, og tvinger maskinen til å stoppe og justere filmen hvert 10. minutt. Ved å bytte til ruller med PVC som samsvarer med linjens eksakte bredde (vi kan hjelpe med tilpasset rullstørrelse for de fleste standardlinjer), kan du redusere filmjusteringstiden med 90 %. Ett anlegg i Thailand vi jobbet med oppgraderte protokollene for lagring av råvarer og testing, reduserte materialrelaterte linjestopp med 32 % og økte den månedlige produksjonen med 12 % uten å legge til noen ekstra skift.


Så er det optimalisering av lamineringsprosessen - hjertet av produksjonen av PVC-laminert gipsplater. Det er her mange anlegg mister effektivitet fordi de enten bruker utdaterte lamineringsmetoder eller ikke kalibrerer prosessen riktig for deres spesifikke produkt. Lamineringstrinnet krever riktig kombinasjon av temperatur, trykk og hastighet for å sikre at PVC-filmen fester seg godt til gipsplaten uten å boble eller krølle, og når disse innstillingene er av, ender du opp med defekte plater som må kasseres eller omarbeides, noe som kaster bort tid og materialer. Vi har funnet ut at sweet spot for de fleste standard PVC-laminerte plater er en lamineringstemperatur på 120–140 grader, et trykk på 0,2–0,3 MPa og en linjehastighet på 15–20 meter per minutt – men dette kan variere basert på tykkelsen på gipsplaten og typen PVC-film du bruker. Hvis du for eksempel jobber med tykkere plater (15 mm eller høyere), trenger du litt høyere trykk for å sikre at bindingen er jevn, og å justere linjehastigheten til 12–15 meter per minutt vil redusere risikoen for defekter. Vi anbefaler også å legge til innebygde kvalitetskontroller rett etter lamineringsstadiet - enkle visuelle sensorer som kan oppdage bobler, feiljustering eller ujevn binding i sanntid, slik at du ikke trenger å vente til slutten av linjen for å oppdage defekter. En produsent fra Midtøsten vi jobbet med la til disse sensorene til produksjonslinjen for PVC-belagte takplater av gips, noe som reduserte omarbeidingstiden med 40 % og reduserte defekte ytelser fra 8 % til mindre enn 2 %.
Forebyggende vedlikehold er en annen kritisk faktor som ikke kan hoppes over. Uplanlagt nedetid er den største enkeltmorderen for produksjonseffektivitet i denne bransjen, og det meste kan unngås med en regelmessig, planlagt vedlikeholdsrutine. Mange anlegg utfører kun vedlikehold når en maskin går i stykker, men dette fører til lange, uventede stopp som kan koste tusenvis av dollar i timen. En god forebyggende vedlikeholdsplan for maskineri med PVC-laminert gipsplate bør inkludere daglige kontroller (rengjøring av lamineringsvalsene, kontroll av spenningen i PVC-filmen og testing av gipsblandestasjonen), ukentlige kontroller (smøring av bevegelige deler, inspeksjon av elektriske koblinger og kalibrering av sensorer), og månedlig dyprengjøring av støvet i den innebygde maskinen (fjerning av støvet i den bygde maskinen). bladkuttere for slitasje). Vi anbefaler også at du fører en logg over alle vedlikeholdsoppgaver og maskinytelsesdata som linjehastighet, defektrater og nedetid for å oppdage mønstre før de blir problemer. Hvis du for eksempel legger merke til at linjens kuttere slites ut hver 6. uke i stedet for de anbefalte 10 ukene, kan du justere vedlikeholdsplanen for å skifte dem ut tidligere, og unngå en plutselig kutterfeil som stopper hele linjen. En av våre langsiktige kunder i Mexico implementerte et strengt forebyggende vedlikeholdsprogram, som reduserte uplanlagt nedetid med 55 % og økte deres årlige produksjon med 22 % over to år.
Personalopplæring er ofte den siste brikken i puslespillet som får alle disse andre strategiene til å fungere. Selv det mest effektive maskineriet og de beste protokollene vil underprestere hvis teamet ditt ikke er opplært til å bruke dem riktig. Jeg har besøkt fabrikker der operatører kun ble opplært i det grunnleggende om å kjøre linjen, uten veiledning om feilsøking av små problemer som mindre filmfeiljustering eller justering av innstillinger for forskjellige råmaterialepartier. Dette fører til at operatører venter på at veiledere skal fikse alle små problemer, og kaster bort verdifull produksjonstid. Løsningen er å investere i kontinuerlig opplæring for hele teamet ditt, fra linjeoperatører til vedlikeholdspersonell. Dette bør inkludere praktisk opplæring på ditt spesifikke maskineri, hvordan du oppdager tidlige tegn på maskinslitasje, og hvordan du justerer innstillinger for å optimalisere ytelsen for ulike produkter. Vi tilbyr treningsøkter for alle våre kunder, skreddersydd for deres spesifikke linje - enten de kjører maskineriet med PVC-laminert gipsfliser i taket eller vår større helautomatiske PVC-gipstakflislinje - og vi har sett at lag med regelmessig trening har 30 % færre linjestopp og høyere total effektivitet.
Hvis du ønsker å oppgradere produksjonsevnene dine, er det viktig å velge maskineri som er designet for effektivitet fra starten av. Vårt utvalg av produksjonslinjer for PVC-laminerte gipsplater er bygget med modulære komponenter, sanntidsovervåkingssensorer og hurtigskiftefunksjoner som reduserer nedetid og øker produksjonen. Enten du trenger en linje for små batch-tilpassede bestillinger eller fullskala, 24/7 produksjon, har vi løsninger som passer dine behov. For takfliser-spesifikke kjøringer er vårt maskineri med PVC-laminert gipsflis optimalisert for raske omstillinger og presis laminering, mens vår helautomatiske PVC-gipstakplatelinje tilbyr det høyeste nivået av automatisering for store operasjoner. For anlegg som produserer både gipsplater og sementbaserte laminerte produkter, kan vår PVC-laminerte sementlinje integreres i ditt eksisterende oppsett for å utvide produktutvalget ditt uten å ofre effektiviteten.
Jeg vet at behovene til alle anlegg er forskjellige, og det er ingen løsning som passer alle for å forbedre produksjonseffektiviteten. Enten du har å gjøre med hyppige linjestopp, høye defektrater eller langsomme overganger, er strategiene vi har skissert her - optimalisering av maskininnstillingene dine, raffinering av råvarehåndtering, perfeksjonert laminering, implementering av forebyggende vedlikehold og opplæring av teamet ditt - bevist å levere reelle, målbare resultater. Hvis du er klar til å ta neste skritt for å øke produksjonseffektiviteten din, eller du vil lære mer om hvordan utstyret vårt kan hjelpe deg med å nå dine mål, oppfordrer vi deg til å ta en samtale. Vi jobber med produsenter i alle størrelser, fra små startups til store produksjonsanlegg, og vi er her for å hjelpe deg med å finne den riktige løsningen for din virksomhet. Ikke la unngåelig nedetid og ineffektive prosesser holde virksomheten tilbake – la oss jobbe sammen for å maksimere produksjonen og øke lønnsomheten.
Referanser
Gipsforeningen. (2022). Beste praksis for produksjonseffektivitet av gipsplater. Hentet fra gypsum.org
International Organization for Standardization. (2021). ISO 14708:2021: Gipsbaserte byggeprodukter – Produksjonsprosessoptimalisering. Genève, Sveits: ISO
Smith, J. (2023). Reduserer nedetid i produksjon av laminert byggemateriale. Journal of Industrial Manufacturing, 45(3), 112–127.
European Gips Association. (2022). Energieffektivitet i gipslamineringsprosesser. Brussel, Belgia: EGA.
Produsenternes landsforening. (2023). Protokoller for forebyggende vedlikehold for behandlingsutstyr. Washington, DC: NAM.